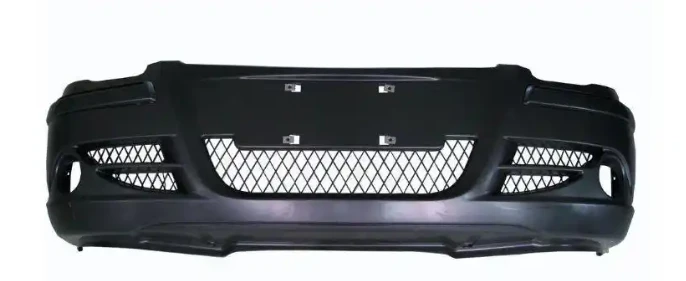
ऑटोमोटिव बम्पर इंजेक्शन मोल्डिंग प्रक्रिया
Jul 29, 2026
ऑटोमोटिव बंपर को आगे और पीछे के बंपर में विभाजित किया जाता है, जो आमतौर पर संशोधित पॉलीप्रोपाइलीन (पीपी+ईपीडीएम+टैल्क) सामग्री से बने होते हैं। इनका उत्पादन बड़ी क्षैतिज इंजेक्शन मोल्डिंग मशीनों का उपयोग करके किया जाता है। संपूर्ण विनिर्माण प्रक्रिया में निम्नलिखित चरण शामिल हैं: कच्चे माल का पूर्व - उपचार → इंजेक्शन मोल्डिंग → भाग को हटाना और ट्रिमिंग → पूर्व - स्प्रे उपचार → पेंटिंग → असेंबली और निरीक्षण → भंडारण। नीचे प्रत्येक चरण का विस्तृत विवरण दिया गया है।
I. कच्चा माल पूर्व-उपचार (घटक को सुखाना)
1. सामग्री सम्मिश्रण
मुख्य सामग्री: संशोधित पीपी छर्रों; सहायक सामग्री: कलर मास्टरबैच, एंटी-एजिंग एजेंट, सख्त करने वाला एजेंट और पुनर्नवीनीकरण सामग्री (अनुरूप अनुपात में)।
उच्च गति वाले मिक्सर में सूत्र के अनुसार सामग्री डालें और लगातार रंग और प्रदर्शन सुनिश्चित करने के लिए अच्छी तरह से मिश्रण करें।
2. सुखाना और निरार्द्रीकरण
पीपी में नमी का अवशोषण कम होता है, लेकिन अधिक नमी के कारण उत्पाद में चांदी की धारियाँ और बुलबुले हो सकते हैं। 2-4 घंटे के लिए 80-90 डिग्री पर सुखाने के लिए गर्म हवा वाले ड्रायर का उपयोग करें, नमी की मात्रा 0.05% से कम बनाए रखें।
3. खिलाना और पहुंचाना
सूखने के बाद, छर्रों को स्वचालित फीडिंग सिस्टम के माध्यम से इंजेक्शन मोल्डिंग मशीन हॉपर में स्वचालित रूप से पहुंचाया जाता है, जिससे द्वितीयक नमी अवशोषण और धूल संदूषण को रोकने के लिए पूरी तरह से संलग्न प्रक्रिया सुनिश्चित होती है।

द्वितीय. इंजेक्शन मोल्डिंग (कोर प्रक्रिया)
1. मोल्ड प्रीहीटिंग और उपकरण सेटअप
बड़े बम्पर मोल्ड हॉट रनर सिस्टम से सुसज्जित हैं। सबसे पहले, हॉट रनर को 200-230 डिग्री तक गर्म करें, और मोल्ड तापमान नियंत्रक के माध्यम से मोल्ड तापमान को 40-60 डिग्री पर नियंत्रित करें। इंजेक्शन दबाव, गति, धारण दबाव और शीतलन समय मापदंडों को समायोजित करें।
2. दबाना
इंजेक्शन मोल्डिंग मशीन की क्लैंपिंग इकाई मोल्ड को बंद करने के लिए उच्च दबाव लागू करती है। क्लैम्पिंग बल आम तौर पर 1800 से 4000 टन तक होता है (बम्पर भाग बड़े पतले दीवार वाले घटक होते हैं), यह सुनिश्चित करते हुए कि पार्टिंग लाइन पर कोई फ्लैश न हो।
3. इंजेक्शन और भरना
बैरल हीटिंग को क्षेत्रीय रूप से नियंत्रित किया जाता है: पिछला क्षेत्र 170 डिग्री पर → मध्य क्षेत्र 190-210 डिग्री पर → नोजल 210-230 डिग्री पर। स्क्रू फीडिंग के बाद, पिघली हुई पीपी सामग्री को हॉट रनर सिस्टम और गेट के माध्यम से बम्पर कैविटी में उच्च दबाव और वेग से इंजेक्ट किया जाता है, जिससे छोटे शॉट्स या वेल्ड लाइनों के बिना पतली {{6}दीवार क्षेत्रों को पूरी तरह भरना सुनिश्चित होता है।
4. दबाव बनाए रखना और पैकिंग करना
भरने के बाद, जमने के दौरान सिकुड़न की भरपाई के लिए दबाव बनाए रखने पर स्विच करें, जिससे बम्पर में सिंक के निशान, विकृति और आयामी विचलन को रोका जा सके।
5. शीतलन और जमना (महत्वपूर्ण कदम)
आंतरिक परिसंचारी ठंडा पानी तेजी से मोल्ड को ठंडा करने पर मजबूर करता है, जो कुल चक्र समय का 60% से अधिक होता है। 2.5-3.5 मिमी की दीवार मोटाई के साथ, शीतलन समय 40 से 90 सेकंड तक होता है, जिससे इजेक्शन पर विकृति को रोकने के लिए पर्याप्त शीतलन सुनिश्चित होता है।
6. प्री-रिलीज़, मोल्ड ओपनिंग, और इजेक्शन
दबाव कम करने के लिए स्क्रू पहले से ढीला हो जाता है, और मशीन धीरे-धीरे साँचे को खोलती है। मोल्ड इजेक्टर पिन और इजेक्टर ब्लॉक एक साथ बम्पर को बाहर धकेलते हैं, जबकि एक रोबोटिक भुजा भाग को हटाने के लिए मोल्ड में प्रवेश करती है।
7. रोबोटिक पार्ट को हटाना और रैक पर लगाना
एक समर्पित छह {{0} अक्ष या तीन {{1} अक्ष रोबोट बम्पर को धीरे से हटाता है और इसे एक कस्टम आकार के रैक पर सपाट रखता है। विरूपण या खरोंच से बचने के लिए स्टैकिंग या निचोड़ना सख्त वर्जित है।
प्रति बम्पर इंजेक्शन चक्र: 70-120 सेकंड, भाग के आकार और शीतलन दक्षता पर निर्भर करता है।
तृतीय. ऑफ़लाइन पोस्ट-प्रसंस्करण (इंजेक्शन मोल्डिंग सेमी-तैयार उत्पाद)
1. मैनुअल/रोबोटिक ट्रिमिंग:गेट, रनर, विभाजन लाइनों से फ्लैश, और स्नैप फिट क्षेत्रों पर अतिरिक्त सामग्री को हटा दें; जटिल आकृतियों के लिए, चिकने किनारों को सुनिश्चित करने के लिए सीएनसी ट्रिमिंग रोबोट का उपयोग करें।
2. प्रारंभिक दोष निरीक्षण:छोटे शॉट्स, बुलबुले, चांदी की धारियाँ, सिकुड़न, वेल्ड लाइनें, खरोंच, विरूपण और रंग अंतर के लिए दृश्य निरीक्षण; दोषपूर्ण हिस्सों को या तो अलग से तैयार किया जाता है या पुनर्चक्रण के लिए कुचल दिया जाता है।
3. आकार देना और उम्र बढ़ना:आंतरिक तनाव को दूर करने और बाद में स्प्रे कोटिंग विरूपण को कम करने के लिए अर्ध-तैयार भागों को तापमान नियंत्रित रैक पर 1-4 घंटे के लिए रखें; शीत जुड़नार का उपयोग करके मामूली विकृतियों को ठीक किया जाता है।
4. सैंडिंग और धूल हटाना:हल्के रेत वाले क्षेत्रों को आसंजन में सुधार के लिए कोटिंग की आवश्यकता होती है; सतह की धूल हटाने के लिए इलेक्ट्रोस्टैटिक धूल कलेक्टरों के साथ उच्च दबाव वाली एयर गन का उपयोग करें।
चतुर्थ. स्प्रे पेंटिंग उत्पादन लाइन (बम्पर उपस्थिति के लिए मुख्य प्रक्रिया)
1. पूर्व-उपचार:डीग्रीजिंग और पानी से धुलाई
क्षारीय कम करना → पानी से धोना → सतह की कंडीशनिंग → फॉस्फेटिंग → विआयनीकृत पानी से कुल्ला करना → सुखाना। मोल्ड रिलीज़ एजेंट, तेल के दाग और धूल को हटा देता है। फॉस्फेटिंग फिल्म पेंट के आसंजन को बढ़ाती है; सुखाने का तापमान: 80-120 डिग्री।
2. इलेक्ट्रोस्टैटिक धूल हटाना
आयनित हवा सतह की स्थैतिक बिजली को निष्क्रिय कर देती है और स्प्रे दोषों को रोकने के लिए महीन धूल कणों को उड़ा देती है।
3. प्राइमर कोटिंग (एपॉक्सी/प्लास्टिक-विशिष्ट प्राइमर)
स्वचालित इलेक्ट्रोस्टैटिक स्प्रे 15-25 μm की फिल्म मोटाई के साथ प्राइमर लगाता है, इसके बाद कम तापमान पर इलाज किया जाता है। उद्देश्य: सब्सट्रेट को कवर करता है, मध्य कोट के लिए आसंजन में सुधार करता है, और छोटी खामियों को छुपाता है।
4. मध्य-कोट लगाना
बारीक खरोंचों और छेदों को भरता है, टॉपकोट की परिपूर्णता को बढ़ाता है, फिर बेकिंग के माध्यम से ठीक करता है।
5. कलर टॉपकोट (बॉडी-मैचिंग कलर)
स्वचालित इलेक्ट्रोस्टैटिक छिड़काव बॉडी पर मिलान रंग का पेंट लगाता है, जिससे यह सुनिश्चित होता है कि पूरे वाहन में रंग में कोई अंतर नहीं है। धात्विक फ़िनिश के लिए दो कोट की आवश्यकता होती है: आधार रंग + स्पष्ट कोट।
6. साफ़ कोट अनुप्रयोग (चमक संरक्षण)
पारदर्शी स्पष्ट कोट 30-50 माइक्रोन की फिल्म मोटाई के साथ चमक, मौसम प्रतिरोध और खरोंच प्रतिरोध प्रदान करता है।
7. उच्च-तापमान का इलाज
फिल्म को पूरी तरह से ठीक करने के लिए ओवन में 80-140 डिग्री पर 20-40 मिनट तक बेक किया गया।
8. अंतिम निरीक्षण
रंग में भिन्नता, ढीलापन, संतरे का छिलका, पिनहोल, छूटा हुआ {{0}छिड़काव, और चमक एकरूपता की जाँच करें। ख़राब हिस्सों पर दोबारा काम किया जाता है और दोबारा स्प्रे किया जाता है।
वी. असेंबली और तैयार उत्पाद निरीक्षण
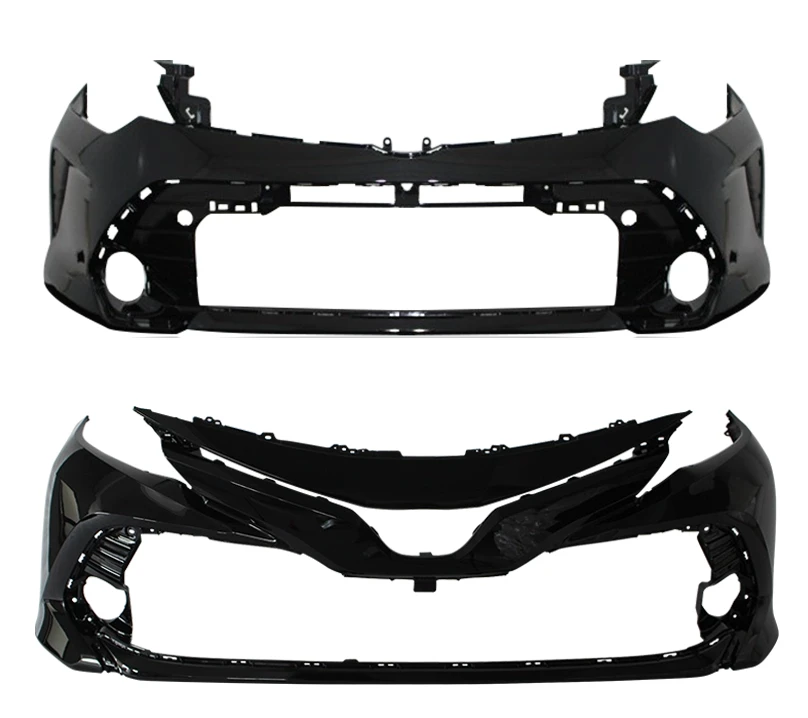
1. घटक विधानसभा:फॉग लाइट ब्रैकेट, ग्रिल्स, रडार माउंटिंग बेस, क्लिप, बफर फोम, ट्रिम स्ट्रिप्स और क्रोम ट्रिम टुकड़े सहित सहायक उपकरण स्थापित करें।
2. आयामी पूर्ण निरीक्षण:उचित वाहन फिटमेंट सुनिश्चित करने के लिए इंस्टॉलेशन छेद की स्थिति, समोच्च आयाम और फिट क्लीयरेंस को सत्यापित करने के लिए समन्वय मापने वाली मशीनों या निरीक्षण फिक्स्चर का उपयोग करें।
3. कार्यात्मक और दृश्य पुनः निरीक्षण:पेंट खरोंच, ढीली असेंबली, टूटी क्लिप और रडार छेद स्थिति की सटीकता की जांच करें।
4. लेबलिंग और फिल्म अनुप्रयोग:परिवहन के दौरान खरोंच से बचने के लिए वाहन मॉडल लेबल और सुरक्षात्मक फिल्में लगाएं।
6. पैकेजिंग और भण्डारण
तैयार बम्पर कवर को पीई सुरक्षात्मक फिल्म में लपेटा जाता है और समर्पित परिवहन रैक पर परत दर परत रखा जाता है, फिर असेंबली के लिए वाहन निर्माता के गोदाम में भेज दिया जाता है।
अनुपूरक:स्क्रैप सामग्री पुनर्चक्रण प्रक्रिया
इंजेक्शन मोल्डिंग और ट्रिमिंग के दौरान उत्पन्न स्प्रू गेट्स और दोषपूर्ण हिस्सों को एक श्रेडर द्वारा कुचल दिया जाता है, सुखाया जाता है, और फिर पुनः इंजेक्शन मोल्डिंग (प्रभाव शक्ति में कमी को रोकने के लिए पुनर्नवीनीकरण सामग्री सामग्री 15% से कम या उसके बराबर) के लिए एक निर्दिष्ट अनुपात पर कच्चे माल में वापस मिश्रित किया जाता है।
सरलीकृत फ़्लोचार्ट (शॉर्टकट)
कच्चे माल को सुखाना और मिलाना → इंजेक्शन मोल्डिंग मशीन में मोल्ड क्लैम्पिंग → इंजेक्शन → होल्डिंग प्रेशर → कूलिंग → इजेक्शन और पार्ट रिमूवल → ट्रिमिंग और फ्लैश रिमूवल → एजिंग और शेपिंग → प्री - छिड़काव के लिए उपचार (डीग्रीजिंग और फॉस्फेटिंग) → प्राइमर → बेस कोट → कलर कोट → क्लियर कोट → बेकिंग → सहायक उपकरण की असेंबली → आयामी और उपस्थिति निरीक्षण → लेमिनेशन, पैकेजिंग और भंडारण