

ऑटोमोटिव पार्ट्स के लिए इंजेक्शन मोल्डिंग समाधान
Aug 05, 2026
इंजेक्शन मोल्डेड ऑटोमोटिव पार्ट्स में सतह के डेंट (सिंक मार्क्स / डिप्रेशन) के लिए समाधान
ऑटोमोटिव इंजेक्शन {{0}मोल्डेड भागों की सतह की गुणवत्ता और आयामी स्थिरता के लिए सख्त आवश्यकताएं होती हैं, विशेष रूप से बाहरी और आंतरिक ए {{1}सतह घटकों के लिए। उत्पादन के दौरान, सतह पर सिंक के निशान (संकोचन दोष) अक्सर दिखाई देते हैं, जो आमतौर पर पसलियों, स्क्रू बॉस और स्थानीय रूप से गाढ़े उभार जैसे क्षेत्रों पर केंद्रित होते हैं। ये दोष न केवल दृश्य उपस्थिति को प्रभावित करते हैं, बल्कि गंभीर मामलों में, खराब असेंबली फिट, अतिरंजित पेंट दोष और अंततः उत्पाद अस्वीकृति का कारण बन सकते हैं। सिंक के निशानों का मूल कारण पिघले हुए शीतलन चरण के दौरान मोटे और पतले क्षेत्रों के बीच असमान सिकुड़न है, जहां मोटे हिस्सों में निरंतर संकुचन सतह की परत पर खींचता है, जिससे अवसाद बनता है। इस दोष में योगदान देने वाले कारकों में उत्पाद डिजाइन, मोल्ड निर्माण, इंजेक्शन मोल्डिंग प्रक्रिया और कच्चा माल शामिल हैं। सुधार को एक व्यवस्थित दृष्टिकोण का पालन करना चाहिए -पहले प्रक्रिया मापदंडों को समायोजित करना, फिर मोल्ड को संशोधित करना, और अंत में उत्पाद संरचना को अनुकूलित करना, आसान से अधिक कठिन समाधानों की ओर बढ़ना। नीचे सुधारात्मक उपायों की व्यापक समीक्षा दी गई है।
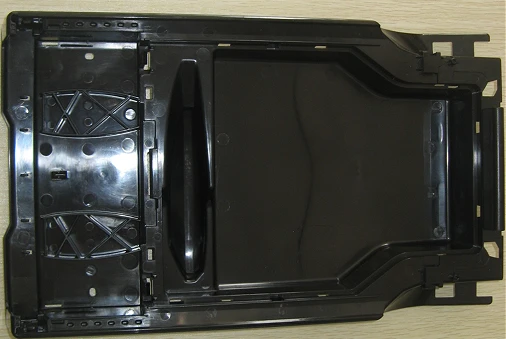
एबीएस+पीसी प्लास्टिक भंडारण बॉक्स
I. इंजेक्शन मोल्डिंग प्रक्रिया का समायोजन
1. दबाव और दबाव रखरखाव
होल्डिंग दबाव बढ़ाएँ:होल्डिंग दबाव चरण के दौरान, सिकुड़न का प्रतिकार करने के लिए सामग्री को लगातार गुहा में जोड़ा जाता है। ऑटोमोटिव भागों के लिए, केवल इंजेक्शन दबाव के बजाय मुख्य रूप से होल्डिंग दबाव पर भरोसा करने की सिफारिश की जाती है।
होल्डिंग दबाव का समय बढ़ाएँ:जब तक गेट जम न जाए और पूरी तरह सील न हो जाए, तब तक दबाव डालना अप्रभावी है।
खंडित दबाव प्रतिधारण:पहला चरण उच्च {{1}दबाव भरना, दूसरा चरण कम दबाव भरना ताकि अत्यधिक तनाव को रोका जा सके (बाहरी हिस्सों में सफेद धब्बे और विकृति से बचने के लिए)।
ग़लतफ़हमी: बस इंजेक्शन का दबाव बढ़ाना। इंजेक्शन प्रक्रिया के दौरान मोल्ड गुहा भर जाने के बाद, दबाव को मोटी दीवार वाले क्षेत्रों में संचारित करना मुश्किल होता है, और सुधार सीमित होता है।
2. तापमान नियंत्रण
सामग्री का तापमान उचित रूप से कम करें:पिघला हुआ तापमान बहुत अधिक नहीं होना चाहिए क्योंकि इससे सिकुड़न दर बढ़ जाएगी; खराब वेल्डिंग और शॉर्ट शॉट्स से बचने के लिए यह बहुत नीचे भी नहीं होना चाहिए।
मरो तापमान
✅ उपस्थिति भाग: बस मोल्ड का तापमान बढ़ाएं, पिघली हुई सतह का ठंडा होना धीमा हो जाता है, जो दबाव संचरण के लिए फायदेमंद है और झुर्रियों को कम करता है
⚠️ यदि मोल्ड का तापमान बहुत अधिक है, तो यह शीतलन अवधि को बढ़ा देगा और कुल संकोचन को बढ़ा देगा। संतुलन बिंदु खोजना आवश्यक है।
नोजल और हॉट रनर सिस्टम का तापमान कम करें,पिघल के निरंतर तापीय विस्तार के कारण होने वाले प्रसंस्करण संकोचन को कम करें।
3. गति और बदलती स्थिति
- भरने की प्रक्रिया के दौरान, मोटे हिस्से को समय से पहले जमने से रोकने और दबावयुक्त पिघल को प्रवेश करने से रोकने के लिए बाद के चरण में इंजेक्शन की गति को कम करें;
- वी/पी स्विचिंग स्थिति को छोटा करें और जितनी जल्दी हो सके दबाव वाली स्थिति में स्विच करें। स्विच करने से पहले फिलिंग पूरी तरह से पूरी होने तक प्रतीक्षा न करें।
4. ठंड का समय
हटाने से पहले भाग को पूरी तरह से जमने देने के लिए शीतलन समय को उचित रूप से बढ़ाएं; यदि निष्कासन बहुत जल्दी किया जाता है, तो प्लास्टिक का हिस्सा उच्च तापमान पर होगा और नरम होगा, जिससे बाद में सिकुड़न और अवसाद का खतरा होगा।
5. वापस दबाव
पीछे के दबाव को थोड़ा बढ़ाएं, पिघल को सघन बनाएं, आंतरिक रिक्तियों को कम करें, सिकुड़न के निशानों को थोड़ा सुधारें। हालाँकि, यह बहुत अधिक नहीं होना चाहिए अन्यथा तापमान में बहुत अधिक वृद्धि होगी।
द्वितीय. गेट, रनर और मोल्ड संरचना का अनुकूलन
गेट को जितना संभव हो सके अवसाद के करीब स्थित किया जाना चाहिएबॉस, स्तंभों और मोटी पसलियों के लिए, पास में गोंद लगाएं ताकि यह सुनिश्चित हो सके कि होल्डिंग दबाव सीधे मोटी दीवार वाले क्षेत्र तक पहुंचे; लंबी दूरी पर गोंद लगाने से दबाव में काफी कमी आएगी।
गेट का व्यास बढ़ाएँ / गेट के जमने का समय कम करेंछोटा गेट जल्दी ही जम जाता है, जिससे निरंतर फीडिंग के लिए दबाव बनाए रखना असंभव हो जाता है; बड़े ऑटोमोटिव भागों के लिए, पंखे के आकार के गेट, जलमग्न गेट और हॉट रनर गेट का आमतौर पर उपयोग किया जाता है।
निकास प्रणाली को अनुकूलित करेंमोटी दीवार वाले क्षेत्र में फंसी हवा गड्ढे और बुलबुले बनाएगी; सुदृढ़ीकरण पट्टियों के सिरों पर और मोटे खंडों में, निकास खांचे प्रदान किए जाने चाहिए।
शीतलन जल प्रणाली का अनुकूलनमोटी दीवार वाला क्षेत्र पानी के चैनलों को बढ़ाता है, पानी के चैनल गुहा के करीब होते हैं, मोटे और पतले क्षेत्रों के बीच तापमान के अंतर को कम करते हैं और अत्यधिक स्थानीय ताप और संकुचन से बचते हैं; वॉटर ब्लॉकिंग शीट, फाउंटेन कूलिंग प्रोसेसिंग के लिए बॉस कॉलम को प्राथमिकता दी जाती है।
स्थानीय ताप संचय से बचेंमोल्ड कोर के नुकीले कोनों और मोटे हिस्सों में गर्मी जमा होने का खतरा होता है। इसलिए, गर्मी अपव्यय में तेजी लाने के लिए बेरिलियम कॉपर आवेषण का उपयोग करना आवश्यक है।
तृतीय. उत्पाद संरचना डिज़ाइन
ऑटोमोटिव प्लास्टिक पार्ट्स की खराबी का सबसे आम कारण: दीवार की मोटाई में अचानक बदलाव।
1. दीवार की मोटाई एक समान, दीवार की मोटाई में अंतर 20% से कम नियंत्रित;
2. पसली की मोटाई मुख्य दीवार की मोटाई से 0.6 से 0.7 गुना से कम या उसके बराबर (इस बिंदु से अधिक, पसली के पीछे अवसाद का खतरा होता है);
3. बॉस कॉलम:
o इसे एक ठोस मोटा स्तंभ न बनाएं;
o स्तम्भ की जड़ को धंसा देना या खोखला कर देना (मांस चुरा लेना);
o जड़ पर त्रिज्या बढ़ाएं और स्थानीय मोटाई कम करें;
4. मोटे उभार, मोटे क्षेत्र सीधे पीछे से सामग्री चुरा लेते हैं (खाली कर देते हैं), स्रोत से जड़ तक मोटा मांस खत्म कर देते हैं।
उद्योग का अनुभव: उपस्थिति ए भागों के लिए, यदि पीठ पर मोटी पसलियाँ या बॉस हैं, तो मशीन को समायोजित करते समय अकेले मांस चोरी करना सिकुड़न के निशान को पूरी तरह से खत्म करना मुश्किल है।

ऑटोमोटिव फ्रंट{{0}एंड फ़्रेम
चतुर्थ. सामग्री दिशा का समायोजन
1. समान परिस्थितियों में: क्रिस्टलीय सामग्री (पीपी, पीए, पीओएम) गैर क्रिस्टलीय सामग्री (एबीएस, पीसी) की तुलना में बहुत अधिक सिकुड़ती है, और इंडेंटेशन की अधिक संभावना होती है;
2. ग्लास फाइबर और खनिज भराव जोड़ने से मोल्डिंग सिकुड़न दर कम हो सकती है और इंडेंटेशन कम हो सकता है;
3. कम {{1}संकोचन ग्रेड का चयन करना;
4. अत्यधिक पुनर्चक्रित सामग्री अनुपात से पिघले घनत्व में उतार-चढ़ाव और अस्थिर सिकुड़न के निशान होते हैं। सम्मिश्रण अनुपात को सख्ती से नियंत्रित करें।
वी. तीव्र जांच अनुक्रम
पुष्टि करें कि क्या इंडेंटेशन स्थिति पीछे की पसलियों/स्तंभों/मोटे खंडों से मेल खाती है → निर्धारित करें कि क्या यह एक सामान्य मोटी दीवार इंडेंटेशन है
होल्डिंग दबाव समय बढ़ाएँ और परीक्षण के लिए होल्डिंग दबाव बढ़ाएँ (प्राथमिकता)
मोल्ड तापमान और सामग्री तापमान को ठीक करें -, वी/पी स्विचिंग बिंदु को अनुकूलित करें
जांचें कि गेट की दूरी और आकार पर्याप्त है या नहीं
जांचें कि मोटी स्थिति में निकास खराब है या नहीं
यदि उपरोक्त विधियां अप्रभावी हैं: मोल्ड संशोधन (गेट का आकार बढ़ाना, इन्सर्ट कूलिंग जोड़ना) या उत्पाद मांस की चोरी का मूल्यांकन करें
- इंडेंटेशन (इंडेंटेशन): मोटे खंड के बाहरी तरफ सतह अंदर की ओर अवतल होती है, जिसमें कोई छेद नहीं होता है;
- वैक्यूम बुलबुला: ढले हुए हिस्से में एक आंतरिक गुहा, गंभीर रूप से जब सतह ढह जाती है, जो ज्यादातर अपर्याप्त होल्डिंग दबाव + अत्यधिक दीवार की मोटाई के कारण होती है। संभालने का तरीका वही है.


