

जीएमटी ऑटोमोटिव मोल्डिंग टूलींग के मुख्य तकनीकी बिंदु
Sep 09, 2026
हल्के वजन, प्रभाव प्रतिरोध और पुनर्चक्रण के अपने उत्कृष्ट लाभों के साथ, थर्मोप्लास्टिक जीएमटी ग्लास फाइबर मैट {{0}प्रबलित कंपोजिट को नई ऊर्जा वाहनों के लिए बड़े संरचनात्मक घटकों, जैसे बैटरी शील्ड, अंडरबॉडी प्रोटेक्टर और फ्रंटएंड मॉड्यूल में व्यापक रूप से लागू किया गया है। पारंपरिक थर्मोसेट एसएमसी संपीड़न मोल्डिंग प्रक्रिया के विपरीत, जीएमटी मोल्डिंग एक प्रक्रिया मार्ग को नियोजित करती है जिसमें शीट सामग्री की बाहरी प्रीहीटिंग और आकार देने के लिए मोल्ड को ठंडा करना शामिल होता है, जो टूलींग कठोरता, तापमान नियंत्रण प्रणाली, कतरनी संरचनाओं और स्वचालन संगतता पर विशेष आवश्यकताओं को लागू करता है। यह पेपर बड़े ऑटोमोटिव जीएमटी घटकों पर केंद्रित है और थर्मोप्लास्टिक मोल्डिंग टूल्स के संरचनात्मक डिजाइन, तापमान नियंत्रण के प्रमुख बिंदु, सामान्य मुद्दे और संबंधित प्रक्रिया अनुकूलन समाधान प्रस्तुत करता है।
I. कार्य स्थिरता की समग्र संरचना (बड़े ऑटोमोटिव पार्ट्स)
1. फॉर्मवर्क फ्रेम बॉडी
सामग्री: P20 / 718H कठोर स्टील HRC{2}} कठोरता के साथ। मोटा फ्रेम और पीछे की सुदृढीकरण पसलियाँ 10 - 20 एमपीए उच्च दबाव का सामना करती हैं और दबाव के कारण बड़े आकार के सांचों को विकृत होने से रोकती हैं।
मोल्ड गुहा की सतह को Ra0.8 - 1.6 μm से पॉलिश किया जाता है; बड़े हिस्सों की डिमोल्डिंग के दौरान सतह पर खरोंच को रोकने के लिए ड्राफ्ट कोण 3 डिग्री - 5 डिग्री है; क्लोजिंग गैप को नियंत्रित करने और फ्लैश को दबाने के लिए सटीक गाइड पिन और गाइड स्लीव्स + पोजिशनिंग पिन।
कतरनी धार: स्ट्रेचेबल वर्टिकल कतरनी धार संरचना, मोल्ड के अंदर सीधे कतरनी, बाद की ट्रिमिंग प्रक्रिया को कम करना और फ्लैश की मोटाई को नियंत्रित करना।
· इजेक्शन प्रणाली: मल्टी-प्वाइंट सिंक्रोनस इजेक्शन, बड़े आकार के हिस्सों के इजेक्शन के दौरान विकृति को रोकता है; सतह की गुणवत्ता में सुधार के लिए वैक्यूम निकास के साथ एकीकृत किया जा सकता है।
2. थर्मल प्रबंधन प्रणाली [जीएमटी टूलींग का मूल]
जीएमटी और एसएमसी के बीच मुख्य अंतर: एसएमसी मोल्ड लगातार गर्म होते हैं; जीएमटी कार्य फिक्स्चर मुख्य रूप से शीतलन के लिए हैं।
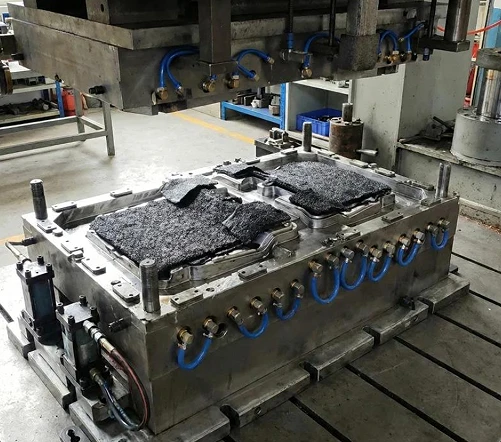
1. विभाजित उच्च-गहरा प्रवाह{{2}छेद ठंडा पानी सर्किट (बड़े भागों के लिए आवश्यक)
एक मीटर से अधिक आकार के बड़े टुकड़ों के लिए, अलग-अलग दीवार की मोटाई और पसलियों की स्थिति में शीतलन दर का अंतर आसानी से अवशिष्ट तनाव और विकृत विकृति का कारण बन सकता है; विभाजित स्वतंत्र तापमान नियंत्रण का उपयोग करके, प्रमुख क्षेत्रों को अनुरूप शीतलन करने, संतुलित गर्मी अपव्यय प्राप्त करने और आयामी स्थिरता सुनिश्चित करने के लिए बनाया जा सकता है।
1. स्थानीय सहायक हीटिंग: समय से पहले ठंडा होने और सामग्री की कमी से बचने के लिए इलेक्ट्रिक हीटिंग ट्यूबों को एम्बेडेड भाग स्थापना क्षेत्र और मोटी पसली क्षेत्रों में कॉन्फ़िगर किया जा सकता है।
मोल्ड कार्य तापमान: 60 - 90 डिग्री; शीट सामग्री भट्टी के बाहर पहले से गरम करना: 170 - 190 डिग्री, पीपी मैट्रिक्स के क्षरण को रोकने के लिए 230 डिग्री से अधिक पर सख्ती से रोक लगाएं।
3. स्वचालित अनुकूलन इंटरफ़ेस
· यांत्रिक हाथ और शीट पोजिशनिंग सीमा ब्लॉकों के लिए आरक्षित सामग्री हैंडलिंग इंटरफ़ेस;
· एकीकृत तेल सर्किट और वायु सर्किट; हाइड्रोलिक प्रेस टन भार के साथ संगत: 1600 - 4000t बड़ा हाइड्रोलिक प्रेस।
द्वितीय. विशिष्ट ऑटोमोटिव जीएमटी घटकों और टूलींग की मुख्य विशेषताएं
|
जीएमटी भाग |
वर्कवियर डिज़ाइन के मुख्य बिंदु |
|
बैटरी पैक सुरक्षा कवर |
बड़ी -क्षेत्रीय सपाट प्लेट + सघन सुदृढ़ पसलियाँ; क्षेत्र शीतलन; उच्च कठोरता मोल्ड फ्रेम; स्थापना के लिए एकाधिक प्रोट्रूशियंस; -मोल्ड ट्रिमिंग में |
|
कार अंडरबॉडी गार्ड प्लेट |
उच्च पहलू अनुपात, पतली दीवार; युद्धाभ्यास पर नियंत्रण; वैक्यूम निकास; कम निकला हुआ किनारा |
|
फ़्रंट-अंत मॉड्यूल ब्रैकेट |
एकाधिक एम्बेडेड भाग; जटिल अवतलताएँ और उत्तलताएँ; सामग्री प्रवाह को नियंत्रित करना, रेशों को अत्यधिक कतरन से बचाना |
|
टकरावरोधी किरण |
मोटे-खंड संरचनात्मक घटक; पर्याप्त दबाव प्रतिधारण; प्रभाव प्रदर्शन सुनिश्चित करने के लिए संतुलित शीतलन |
तृतीय. जीएमटी टूलींग और एसएमसी टूलींग के बीच मुख्य अंतर
|
परियोजना |
थर्माप्लास्टिक जीएमटी टूलींग |
थर्मोसेटिंग एसएमसी टूलींग |
|
मोल्डिंग सिद्धांत |
शीट सामग्री को भट्ठी के बाहर पहले से गरम किया जाता है, और सांचा ठंडा और ठोस हो जाता है (भौतिक चरण परिवर्तन) |
सांचे को लगातार गर्म किया जाता है, और रेज़िन को रासायनिक उपचार और क्रॉस{0}}लिंकिंग से गुजरना पड़ता है। |
|
तापमान नियंत्रण प्रणाली |
मुख्य रूप से ज़ोन कूलिंग का उपयोग करना |
निरंतर तापन (गर्म तेल/विद्युत तापन) |
|
ढलाई चक्र |
45-90 s |
3-6 मिनट |
|
सामग्री पुनर्चक्रण |
घटकों को कुचलकर पुन: उपयोग किया जा सकता है। |
पुनर्चक्रण योग्य नहीं |
|
असफलता का जोखिम |
ठंडे और गर्म चक्र की थकान, जलमार्ग की रुकावट, ब्लेड के किनारे का घिसाव |
उच्च-तापमान ऑक्सीकरण संक्षारण |
चतुर्थ. बड़े पैमाने पर जीएमटी उपकरण और डिज़ाइन से बचाव के उपायों की सामान्य विफलताएँ
भाग विकृति, आयाम विचलन:मूल कारण असमान शीतलन है; समाधान: विभाजित शीतलन, आकार के जल चैनल, दीवार की मोटाई के अंतर का अनुकूलन, संकोचन के लिए उचित भत्ता।
फाइबर प्रवाह में विकार और अपर्याप्त स्थानीय शक्ति:कच्चे माल की नियुक्ति की सीमा; रेशों को गंभीर रूप से धुलने और विस्थापित होने से बचाने के लिए मोल्ड बंद करने की गति का खंडित नियंत्रण।
अत्यधिक उड़ने वाली धार:मोल्ड फ्रेम की कठोरता बढ़ाएँ; गाइड कॉलम की स्थिति सटीकता में सुधार; कतरनी ब्लेड के अंतर को अनुकूलित करें
.तेज़ धार तेजी से ख़राब हो जाती है:काटने की धार का स्थानीय शमन सख्त होना।
डिमोल्डिंग विरूपण:एकाधिक सिंक्रोनस एक्सट्रूज़न निष्पादित करें और मोल्ड के लिए एक उपयुक्त ड्राफ्ट कोण सेट करें।

वी. पूर्ण जीएमटी मोल्डिंग प्रक्रिया प्रवाह
जीएमटी शीट सामग्री को काटना → 170 - 190 डिग्री पर गर्म हवा ओवन में पहले से गरम करना → स्वचालित हाथ सामग्री को जल्दी से वर्कपीस गुहा में भेजता है → हाइड्रोलिक प्रेस का तेजी से बंद होना → उच्च - दबाव धारण ({{2 }} एमपीए) → मोल्ड के अंदर ठंडा करना और आकार देना → आंतरिक कतरनी और ट्रिमिंग → सिंक्रोनस इजेक्शन → भाग को हटाना और उसमें प्रवेश करना अगला चक्र.


